P
A
N
N
E
L
L
I
A
P
A
V
I
M
E
N
T
O
T
E
R
M
O
R
E
G
O
L
A
Z
O
N
E
E
V
E
N
T
I
L
A
Z
I
O
N
E
D
I
S
T
R
I
B
U
Z
I
O
N
E
A
C
C
E
S
S
O
R
I
C
A
S
S
E
T
T
E
C
O
L
L
E
T
T
O
R
I
T
U
B
A
Z
I
O
N
I
P
A
N
N
E
L
L
I
A
P
A
R
E
T
E
E
A
S
O
F
F
I
T
T
O
V
M
C
D
E
U
M
I
D
I
F
I
C
A
Z
I
O
N
E
LE MIGLIORI CARATTERISTICHE TECNICHE
PLEISTAR
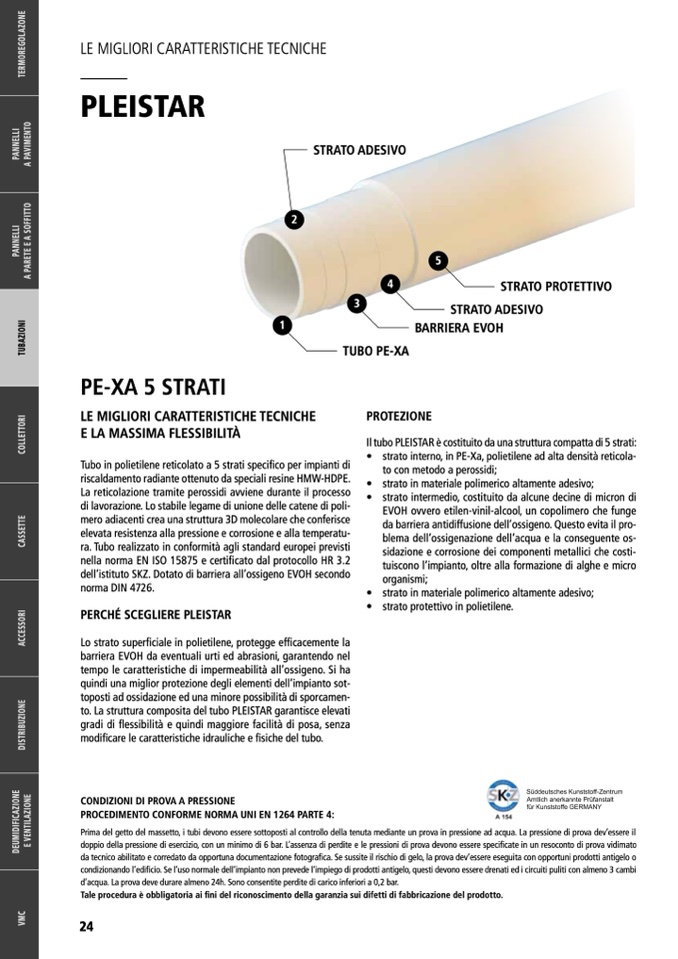
STRATO ADESIV
O
2
5
4
STRATO PROTETTIVO
3
1
STRATO ADESIVO
BARRIERA EVOH
TUBO PE-X
A
PE-XA 5 STRAT
I
LE MIGLIORI CARATTERISTICHE TECNICH
E
E LA MASSIMA FLESSIBILITÀ
Tubo in polietilene reticolato a 5 strati speci
fico per impianti di
riscaldamento radiante ottenuto da speciali resine HMW-HDPE.
La reticolazione tramite perossidi avviene durante il processo
di lavorazione. Lo stabile legame di unione delle catene di poli
-
mero adiacenti crea una struttura 3D molecolare che conferisce
elevata resistenza alla pressione e corrosione e alla temperatu
-
ra. Tubo realizzato in conformità agli standard europei previst
i
nella norma EN ISO 15875 e certificato dal protocollo HR 3.2
dell’istituto SKZ. Dotato di barriera all’ossigeno EVOH second
o
norma DIN 4726.
PERCHÉ SCEGLIERE PLEISTA
R
Lo strato superficiale in polietilene, protegge efficacemente l
a
barriera EVOH da eventuali urti ed abrasioni, garantendo nel
tempo le caratteristiche di impermeabilità all’ossigeno. Si ha
quindi una miglior protezione degli elementi dell’impianto sot
-
toposti ad ossidazione ed una minore possibilità di sporcamen-
to. La struttura composita del tubo PLEISTAR garantisce elevati
gradi di
flessibilità e quindi maggiore facilità di posa, senza
modi
ficare le caratteristiche idrauliche e
fisiche del tubo
.
PROTEZION
E
Il tubo PLEISTAR è costituito da una struttura compatta di 5 strati:
• strato interno, in PE-Xa, polietilene ad alta densità reticola-
to con metodo a perossidi
;
• strato in materiale polimerico altamente adesivo
;
• strato intermedio, costituito da alcune decine di micron di
EVOH ovvero etilen-vinil-alcool, un copolimero che funge
da barriera antidiffusione dell’ossigeno. Questo evita il pro
-
blema dell’ossigenazione dell’acqua e la conseguente os
-
sidazione e corrosione dei componenti metallici che costi
-
tuiscono l’impianto, oltre alla formazione di alghe e micr
o
organismi
;
• strato in materiale polimerico altamente adesivo
;
• strato protettivo in polietilene
.
CONDIZIONI DI PROVA A PRESSIONE
PROCEDIMENTO CONFORME NORMA UNI EN 1264 PARTE 4:
Prima del getto del massetto, i tubi devono essere sottoposti al controllo della tenuta mediante un prova in pressione ad acqua. La pressione di prova dev’essere il
doppio della pressione di esercizio, con un minimo di 6 bar. L’assenza di perdite e le pressioni di prova devono essere specificate in un resoconto di prova vidimato
da tecnico abilitato e corredato da opportuna documentazione fotogra
fica. Se sussite il rischio di gelo, la prova dev’essere eseguita con opportuni prodotti antigelo
o
condizionando l’edificio. Se l’uso normale dell’impianto non prevede l’impiego di prodotti antigelo, questi devono essere drenati ed i circuiti puliti con almeno 3 camb
i
d’acqua. La prova deve durare almeno 24h. Sono consentite perdite di carico inferiori a 0,2 bar.
Tale procedura è obbligatoria ai fini del riconoscimento della garanzia sui difetti di fabbricazione del prodotto.
24

