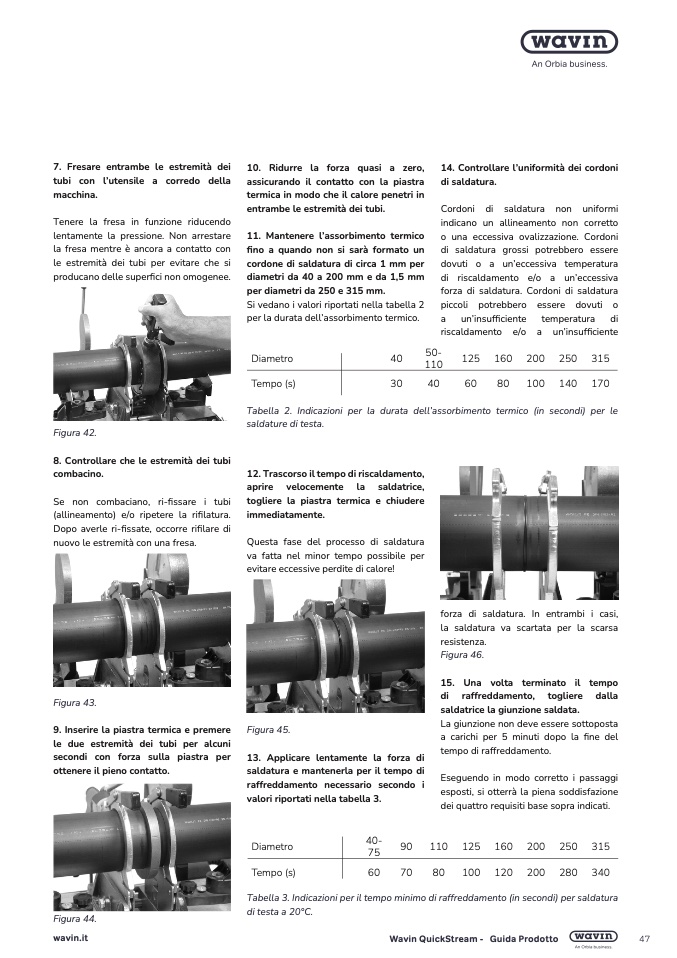
7. Fresare entrambe le estremità dei
tubi con l’utensile a corredo dell
a
macchina
.
Tenere la fresa in funzione riducendo
lentamente la pressione. Non arrestare
la fresa mentre è ancora a contatto co
n
le estremità dei tubi per evitare che si
producano delle super
fici non omogenee.
Figura 42
.
8. Controllare che le estremità dei tubi
combacino
.
Se non combaciano, ri-fissare i tub
i
(allineamento) e/o ripetere la rifilatura
.
Dopo averle ri-
fissate, occorre ri
filare di
nuovo le estremità con una fresa
.
Figura 43
.
9. Inserire la piastra termica e premere
le due estremità dei tubi per alcuni
secondi con forza sulla piastra per
ottenere il pieno contatto.
Figura 44
.
wavin.it
10. Ridurre la forza quasi a zero
,
assicurando il contatto con la piastr
a
termica in modo che il calore penetri in
entrambe le estremità dei tubi
.
14. Controllare l’uniformità dei cordoni
di saldatura
.
11. Mantenere l’assorbimento termico
fino a quando non si sarà formato un
cordone di saldatura di circa 1 mm per
diametri da 40 a 200 mm e da 1,5 mm
per diametri da 250 e 315 mm.
Si vedano i valori riportati nella tabella 2
per la durata dell’assorbimento termico
.
Cordoni di saldatura non uniform
i
indicano un allineamento non corretto
o una eccessiva ovalizzazione. Cordon
i
di saldatura grossi potrebbero essere
dovuti o a un’eccessiva temperatur
a
di riscaldamento e/o a un’eccessiv
a
forza di saldatura. Cordoni di saldatur
a
piccoli potrebbero essere dovuti o
a un’insufficiente temperatura d
i
riscaldamento e/o a un’insufficiente
Diametro
40 50-
110 125 160 200 250 315
Tempo (s)
30
40
60
80 100 140 170
Tabella 2. Indicazioni per la durata dell’assorbimento termico (in secondi) per le
saldature di testa.
12. Trascorso il tempo di riscaldamento,
aprire velocemente la saldatrice
,
togliere la piastra termica e chiudere
immediatamente.
Questa fase del processo di saldatura
va fatta nel minor tempo possibile per
evitare eccessive perdite di calore!
forza di saldatura. In entrambi i casi,
la saldatura va scartata per la scarsa
resistenza.
Figura 46.
Figura 45.
15. Una volta terminato il tempo
di raffreddamento, togliere dalla
saldatrice la giunzione saldata.
La giunzione non deve essere sottoposta
a carichi per 5 minuti dopo la fine del
tempo di raffreddamento.
13. Applicare lentamente la forza di
saldatura e mantenerla per il tempo di
raffreddamento necessario secondo i
valori riportati nella tabella 3.
Eseguendo in modo corretto i passaggi
esposti, si otterrà la piena soddisfazion
e
dei quattro requisiti base sopra indicati.
Diametro
40-
75 90 110 125 160 200 250 31
5
Tempo (s)
60
70
80 100 120 200 280 34
0
Tabella 3. Indicazioni per il tempo minimo di raffreddamento (in secondi) per saldatur
a
di testa a 20°C.
Wavin QuickStream - Guida Prodotto
47

